16 种加工设备,一次看懂
加工图纸上,同样是一个孔,钻孔和镗孔往往是前后两道工序。认设备时,先看工件要加工成什么形状,再看是刀具在动、工件在转,还是模具在施力。
读图时,可以先圈出决定装配的面和孔。一块带定位孔的安装板,既有需要铣平的安装面,又有控制配合的孔径。即使这些工序可以在同一台加工中心上完成,铣面、钻孔和精镗仍承担不同任务。下面按加工特征对照设备,更容易理解工艺人员为什么这样安排。
铣面与开槽:看主轴方向,也看工件怎样换面
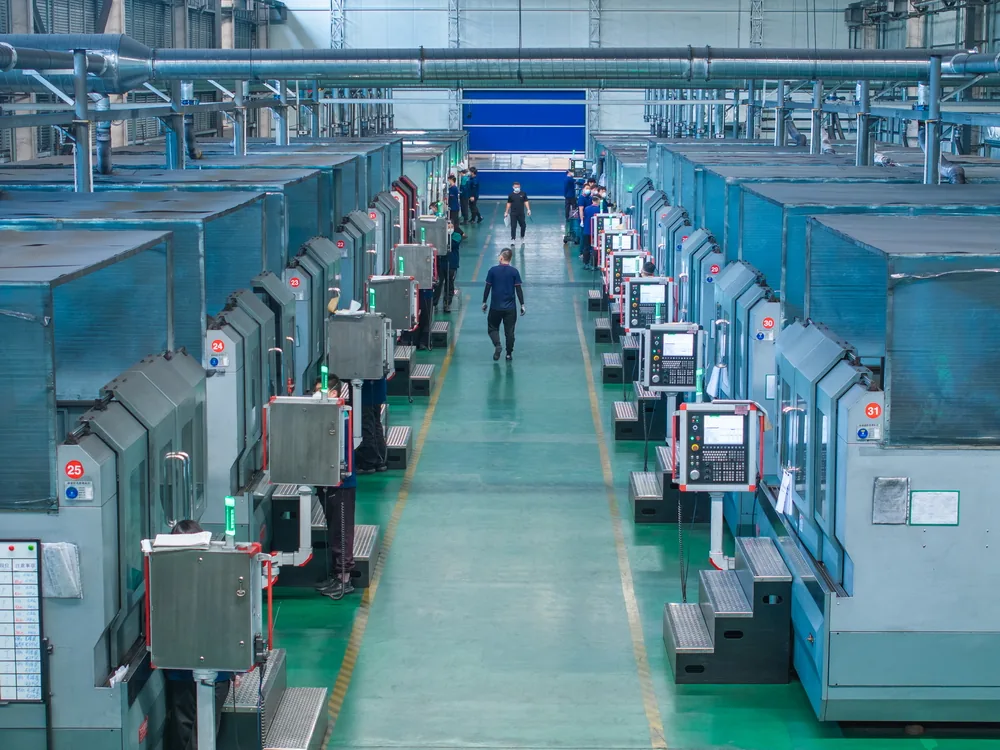
- 01 三轴立式加工中心
- 常铣平面和槽。刀具与工件可沿三个直线轴作相对运动,适合从同一方向加工多个特征。
- 02 四轴立式加工中心
- 多一个旋转轴。转台带动工件换面,便于加工侧面。
- 03 五轴立式加工中心
- 刀具与工件之间的角度可以变化,适合加工复杂曲面。
- 04 卧式加工中心
- 主轴水平布置,常用于箱体零件的多面加工。
- 05 龙门加工中心
- 常用于大尺寸工件。常见结构包括工作台移动式和动龙门式;横梁能否升降是另一项结构特征,具体运动方式应按机型确认。
做孔与车圆:看起点和旋转轴线
- 06 钻床
- 用钻头在材料上钻出孔。
- 07 镗床
- 从已有的孔开始,用镗刀扩大孔径、修正孔形,使孔达到所需尺寸。
- 08 卧式车床
- 工件绕水平轴线旋转,常车削轴和套。
- 09 立式车床
- 工件绕竖直轴线旋转,大盘、大环类零件可平放在工作台上。
磨削与电加工:看工作面和电极
- 10 平面磨床
- 用砂轮磨削平面,例如零件的基准面。
- 11 外圆磨床
- 工件旋转,砂轮磨削轴类零件的外圆。
- 12 线切割机床
- 用电极丝沿轮廓放电加工,常见用途是异形通孔。工件材料须能导电。
- 13 成型电火花机床
- 用成型电极放电加工导电材料,适合加工盲腔。
板材加工:先切轮廓,再折弯
- 14 激光切割机
- 用聚焦激光沿设定路径切出板材轮廓。
- 15 水刀切割机
- 用高速水射流切出轮廓;加工金属等材料时通常加入磨料。
- 16 折弯机
- 把切好的板材放在模具之间压弯,形成所需角度。
从设备名称回到零件图纸
拿箱体举例,两侧孔如果需要共用一条轴线,先要确定用哪个面定位,再考虑怎样从两侧接近刀位。卧式主轴便于接近侧孔,转台有助于换面;能否达到图纸要求,还取决于装夹基准、镗杆伸出长度以及检验方法。设备名称只能说明可用的运动方式。
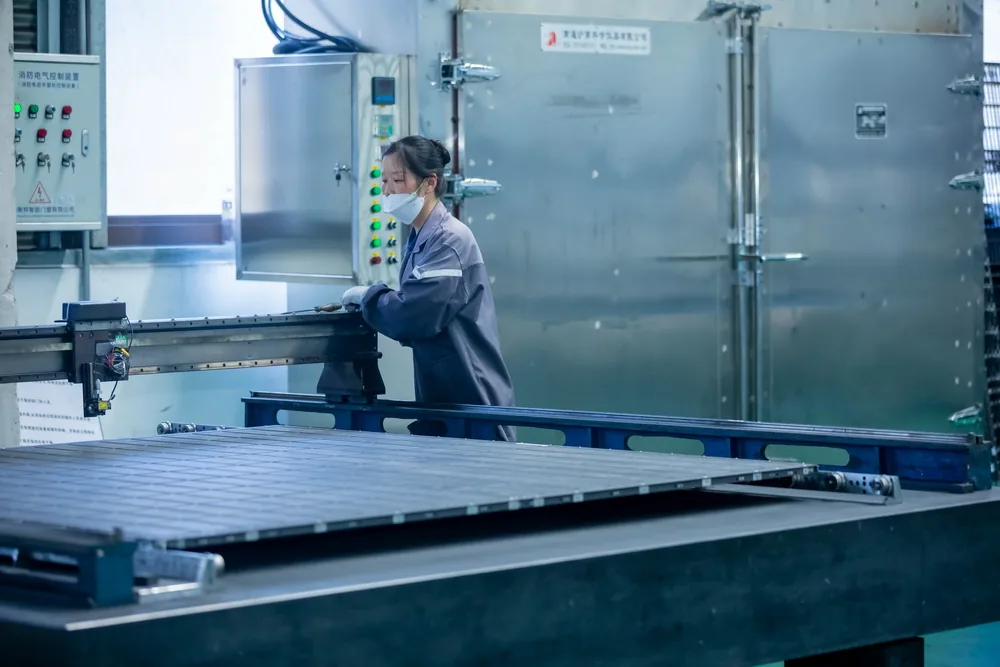
一块带孔的板,为什么会经过三种工序?
设想一块支架底板,一面要贴合设备,中心孔要与轴配合。先铣出安装面,就有了后续装夹和测量的共同基准。钻头能快速去掉孔内大部分材料,但钻削可能产生偏斜,孔的直径合格也不代表轴线位置合格。若图纸同时约束孔径和位置,可先留出余量,再按基准定位镗刀,精加工孔壁。检验时既要量孔径,也要量孔轴线相对安装面的位置;单独拿一根轴试插,不能替代这两项测量。
多一个轴,具体解决了什么?
假设同一块零件的正面和侧面都有孔。三轴机可以先加工正面,再重新装夹加工侧面。难点在第二次装夹时重新找准基准。四轴转台可以让工件在一次装夹中转过一个角度,把侧面送到刀具面前。五轴设备还可以改变刀轴相对工件的倾角,帮助刀具接近曲面或避开干涉。是否需要五轴,应先看刀具能否到达、是否需要连续改变姿态,以及零件能否夹牢;单一平面的槽并不会因为用了更多轴就自动更准。
同样是去材料,盲腔为什么不能直接用线切割?
画一个有底的方形凹槽,再画一个贯穿整块板的方孔。从正面看,两者轮廓相似,但线切割时电极丝需要穿过工件;加工封闭内轮廓通常要先有穿丝孔。要保留槽底,可考虑铣削,或对导电材料用成型电火花,让成形电极逐步蚀出盲腔。若还要求尖内角,就要继续核对铣刀半径、电极形状与放电间隙。选择设备时,图纸的剖视图往往比正视图更重要。
玖方的加工设备
公司画册列出的设备包括雕铣加工中心、立式加工中心、龙门加工中心、线锯切割、激光焊接以及平面和双面磨床。本文介绍的16类设备用于加工知识科普,不代表公司均已配备。欢迎提供零件图纸、材料、尺寸和关键公差,讨论具体加工方案。